从切割工艺反推气源
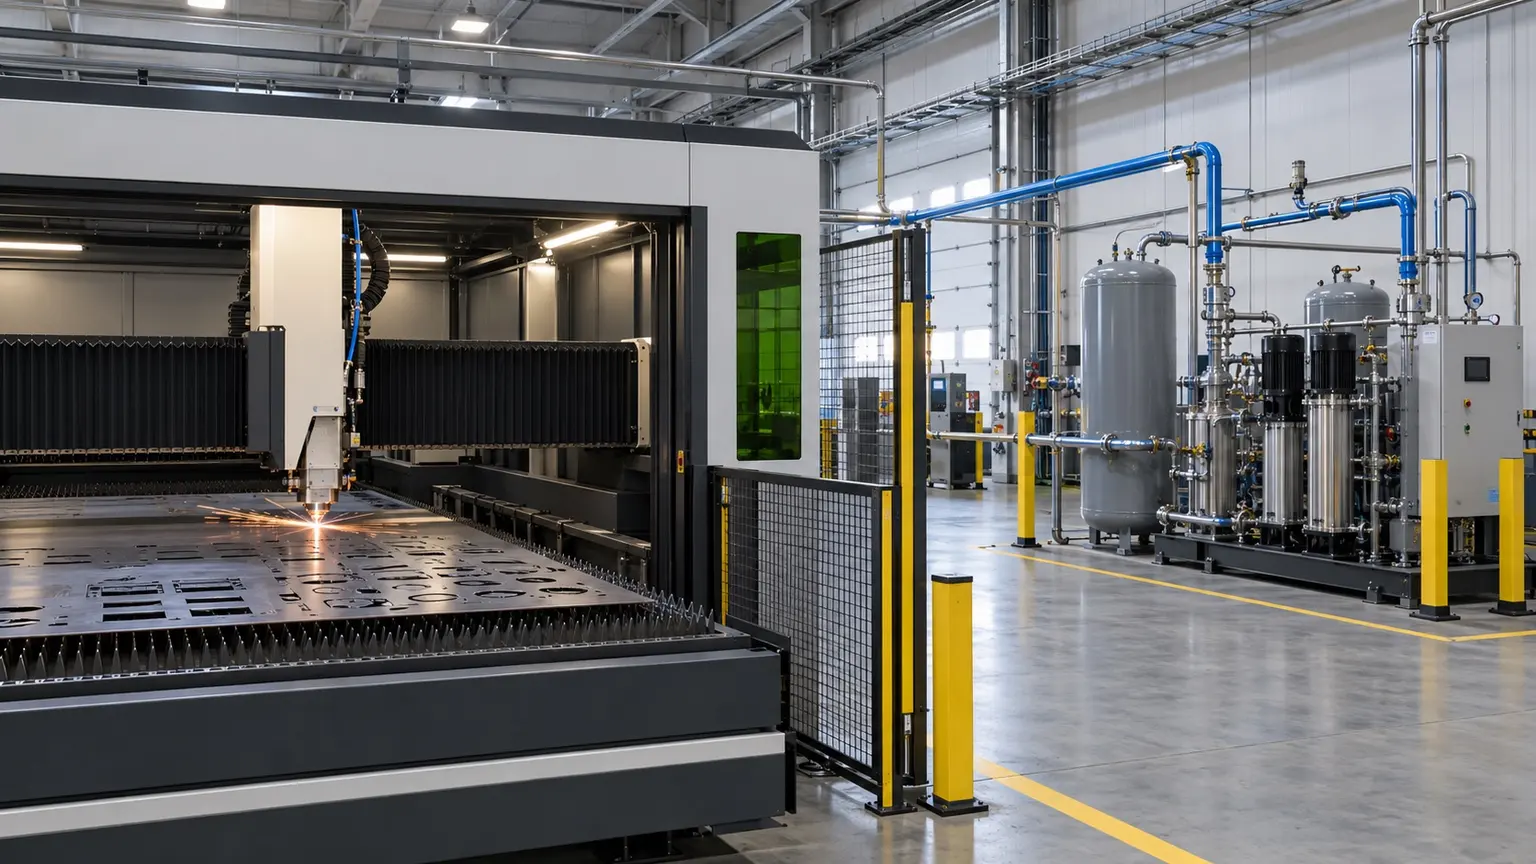
不同板材、厚度、喷嘴与切割速度会改变压力和耗气。应按真实程序统计峰值及同时系数,而不是用单一平均数。
参数为现有资料中的参考范围,最大流量与最高纯度不一定同时成立。具体型号、进气条件、露点测量基准及可选配置,在项目数据表中确认。
技术细节
下面从工作原理、系统配置和选型数据说起,方便您对照自己的项目。最终性能、供货范围与验收条件,仍以双方确认的技术协议为准。
不同板材、厚度、喷嘴与切割速度会改变压力和耗气。应按真实程序统计峰值及同时系数,而不是用单一平均数。
工程示意图
流程图显示计算与供气逻辑,不代替项目 P&ID、HAZOP 或设备制造商接口文件。
系统可包含空压、制氮、缓冲、增压、高压储气、过滤、压力调节和终端监测。每个接口均需满足设备制造商与工艺要求。
切割边缘颜色、氧化程度和稳定性应结合气体分析、压力趋势与试切结果共同验收。
环境温度、海拔、粉尘或洁净要求、可用电源、冷却、压缩空气、安装空间、物流通道和当地规范都会改变设备能力、布置和系统边界。
方案应把空压与后处理、制氮或膜组、纯化、增压、储气、在线分析、放空、控制、通讯、管道及安装接口逐项列清,避免只比较主机价格。
在工厂测试、运输保护、到场检查、SAT、培训和运行趋势之间建立连续记录;最终性能、责任与质保以合同和验收文件为准。
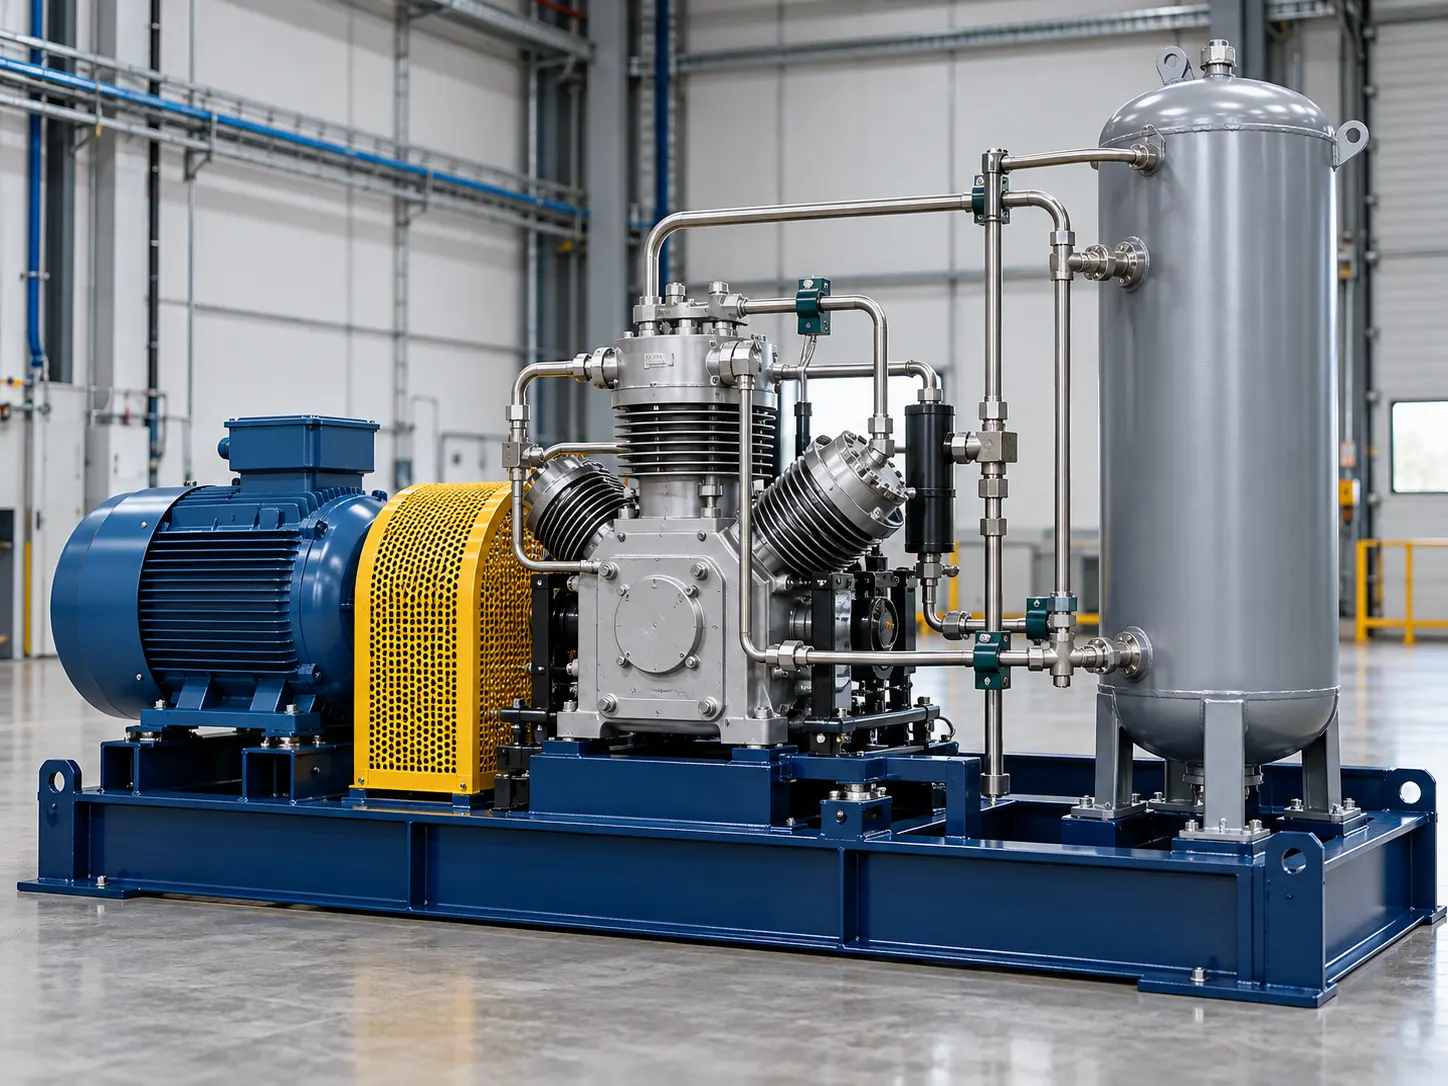
用于说明设备配置与工程过程,不作为客户现场记录或验收依据。
设备与交付
制氮主机与增压机各有性能边界。用气点压力还受管损和峰值影响;低压缓冲、高压储气、调压和安全保护应作为一套系统校核。增压机曲线与储罐配置由项目数据确定。
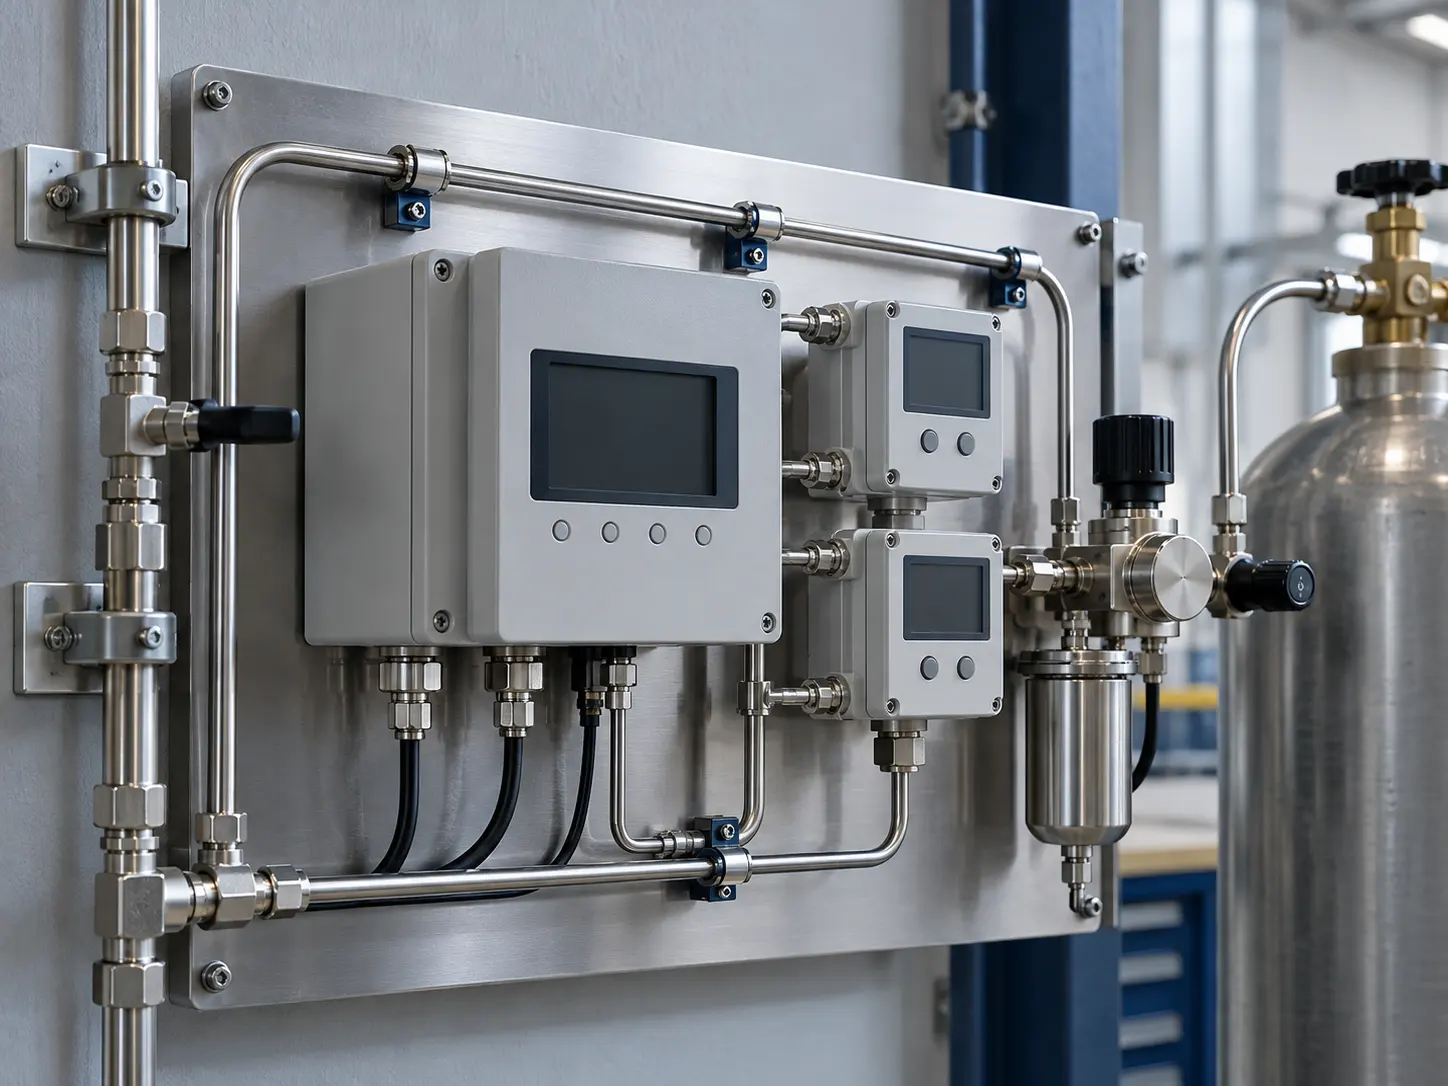
用于说明设备配置与工程过程,不作为客户现场记录或验收依据。
设备与交付
纯度、残氧和露点不能混为一个指标。先确定测什么、在哪里测、按什么压力基准测,再选择仪表、报警与不合格气处理。图中仪表仅用于说明布置,不提供测试读数。
系统边界
常见疑问
提供具体工艺、平均与峰值流量、最低纯度、出口压力、露点、运行时间、现场环境、适用标准和计划投产时间。
标准模块可以作为基础,但设备数量、缓冲、后处理、控制和接口必须按真实负荷与现场条件复核。
在技术协议中写明基准工况、测量方法、取样点、稳定时间、测试时长、不合格气处理和双方责任。